 English
 Español

Article Directory
- 1 La calidad constante es una banda medida, no una muestra perfecta
- 2 Cinco puntos de proceso donde una ejecución masiva se desvía
- 3 Del chip al paquete enrollado: la cadena de control de cinco etapas
- 4 La consistencia del color es una disciplina separada de la consistencia física.
- 5 Los tejidos elásticos añaden un segundo circuito de control: el núcleo de elastano.
- 6 Pedir 50 toneladas a la vez: las cifras que hay que mantener
- 7 Preguntas que hacen los compradores antes de escalar un pedido de hilo
- 7.1 ¿Qué nivel de CV debe especificar un pedido DTY al por mayor?
- 7.2 ¿Cuántos paquetes se deben probar para demostrar la coherencia?
- 7.3 ¿Se puede mantener un plazo de entrega de 20 días para un pedido de 100 toneladas?
- 7.4 ¿Es más consistente el hilo teñido o el teñido en piezas para programas grandes?
Solicite 200 toneladas de hilo texturizado de poliéster 150D/48F y la orden de compra se escribirá en kilogramos, deniers y fechas de entrega. La tela que sale de la máquina de tejer se juzga en función de las bandas de color, las líneas de las agujas, las barras y los índices de rotura. La distancia entre esos dos conjuntos de números es exactamente donde un fabricante de hilo apoya una calidad constante o la erosión silenciosamente.
La calidad constante es una banda medida, no una muestra perfecta
Una fábrica de hilo mantiene una calidad constante cuando el coeficiente de variación (CV) de la densidad lineal, la tenacidad a la rotura, el alargamiento, la contracción y el color permanecen dentro de una banda declarada desde el primer paquete de un lote hasta el último, verificado mediante métodos como ISO 2060 para densidad lineal e ISO 2062 para propiedades de tracción de un solo extremo.
Una muestra de referencia demuestra un momento determinado, tomado de una posición del husillo, en un día. No puede mostrar lo que sucede en el paquete 480 de 600, después de ocho horas de texturizado continuo, cuando la zona del calentador se ha desviado tres grados y la bomba de acabado de centrifugado ha funcionado con un dos por ciento de riqueza. Los compradores que seleccionan un proveedor basándose únicamente en la tarjeta de muestra están seleccionando una fotografía, no una línea de producción.
Esta es la razón por la que los sistemas de referencia como USTER Statistics, publicados por Uster Technologies y utilizados como referencia global desde la década de 1950, comparan distribuciones de lotes completos en lugar de lecturas únicas. La pregunta nunca es "¿es bueno este hilo?". La pregunta es "¿hasta dónde se mueve este hilo entre el primer y el último paquete?".
Cuando esa banda se rompe, la falla no aparece como un cono rechazado. Aparece como rayas barré en un panel de punto circular, líneas de aguja en una viga de urdimbre o un salto de sombra en una prenda cortada de dos cajas diferentes del mismo código de color.
Cinco puntos de proceso donde una ejecución masiva se desvía
La calidad del hilo a granel se mueve en cinco puntos: condición del chip de PET, recogida del acabado del hilado, calor de estirado-texturizado y relación D/Y, tensión del devanado y construcción del paquete, y manejo del color. Cada uno tiene un control mensurable y cada uno es más barato de conservar que de corregir después del envío.
| variables de proceso | Lo que se desplaza a escala | Control que sujeta la banda |
| Viscosidad intrínseca y humedad del chip de PET | La viscosidad intrínseca que oscila entre 0,62 y 0,68 dL/g, o una humedad superior a 50 ppm, cambia la resistencia a la rotura en todo un lote. | Chip IV entrante probado por silo, con secado por debajo de 50 ppm antes de la extrusión |
| Recogida de acabado de giro | La captación fuera del 0,30 al 0,60 por ciento del peso de la fibra crea estática, moscas y fricción desigual en el texturizado posterior. | Termine medido en línea y verificado gravimétricamente en cada turno. |
| Temperatura del calentador de texturizado y relación D/Y | Una reducción de unos pocos grados cambia el rizado, el volumen y el alargamiento sin cambiar el denier en la etiqueta. | Recetas bloqueadas por denier, zonas de calentamiento registradas por posición del husillo |
| Tensión del devanado y construcción del paquete. | Los paquetes blandos o abultados se desprenden, atrapan los filamentos rotos y detuvieron las máquinas de tejer de alta velocidad. | Bobinado controlado por tensión con densidad y conicidad verificados en cada retirada |
| manejo del color | El tono cambia entre lotes de tinte y entre paquetes dentro del mismo lote. | Color medido como Delta E bajo iluminación D65 y mantenido en 1,0 o menos |
La mayor parte de la deriva del hilo es acumulativa y no repentina. Una bomba de acabado que funciona con un dos por ciento de riqueza durante seis horas no rompe ni un solo filamento; cambia la fricción lo suficiente como para que el mismo hilo se teja con una tensión diferente a la mañana siguiente. Es por eso que los controles por hora y por salida superan a la inspección de final de lote.
 Hilo de poliéster DTY serie marrón ZN0085 FM Poliéster DTY 200D marrón con propiedades antiarrugas, que absorben la humedad y un estricto control del color para prendas de vestir, hogar y tejidos técnicos. Ver producto →
Del chip al paquete enrollado: la cadena de control de cinco etapas
El control se ejecuta en una secuencia fija: acondicionamiento de viruta, hilado por fusión, texturizado por estiramiento, entrelazado y bobinado, luego prueba de liberación. Omita la medición en una etapa y el defecto aparecerá dos etapas más tarde como ruptura, variación de volumen o desviación de color.
Acondicionamiento de virutas
Los chips de PET de calidad textil se pueden secar hasta que la humedad residual se sitúa por debajo de 50 ppm, porque el agua residual hidroliza el polímero durante la fusión y reduce la tenacidad de una manera que ningún proceso posterior puede restaurar.
Hilado y enfriamiento por fusión
La temperatura de hilatura, la presión del paquete y la velocidad del aire de enfriamiento establecieron la estructura del filamento hilado. El acabado de hilado se aplica entre un 0,30 y un 0,60 por ciento del peso de la fibra para que el hilo sobreviva al estirado y luego al tejido sin generar estática.
Dibujar texturas
La relación de estiramiento, la relación D/Y y la temperatura del calentador deciden el rizado, el volumen y el alargamiento. Los ajustes del calentador generalmente se ubican entre 180 y 220 grados C dependiendo del denier y la máquina, y se bloquean por receta en lugar de ajustarse operador por operador.
Entrelazado y enrolado
El nivel de entrelazado, la tensión del devanado, la densidad del paquete y la conicidad determinan si el cono se desenrolla limpiamente a 1.000 metros por minuto en una máquina de tejer. La construcción del paquete se inspecciona cada vez que se retira, no una vez por turno.
Pruebas de lanzamiento
Cada lote se prueba en cuanto a densidad lineal según ISO 2060, propiedades de tracción según ISO 2062, contracción en agua hirviendo y diferencia de color antes de su envío para embalaje. Mucho de lo que falla en cualquier banda se mantiene, no se mezcla con la siguiente.
Bandas CV compuestas escritas en una especificación de suministro 150D/48F DTY (objetivos de control ilustrativos, no una garantía para cada máquina)
El patrón importa más que cualquier barra. La densidad lineal generalmente se mantiene más estricta que cualquier otra propiedad porque se mide continuamente en línea, mientras que el alargamiento y el entrelazado depende de configuraciones mecánicas que se desgastan durante una semana de producción.
La consistencia del color es una disciplina separada de la consistencia física.
El color se mantiene en Delta E 1.0 o más estricto bajo iluminación D65, y se rige por la medición del pigmento y la disciplina del lote de tinte en lugar de por la física del hilado. Un molino puede mantener una tenacidad dentro del dos por ciento y aun así ofrecer una pantalla que se lee de manera diferente bajo la iluminación de la tienda.
Existen dos rutas y conllevan riesgos diferentes. El tratamiento en piezas coloca la decisión del color en la etapa de la tela, donde un rollo entero puede perderse debido a un mal baño. El hilo de filamento tratado, donde se agrega pigmento antes de la extrusión, elimina el baño de tinte y con él el salto de tono de un lote a otro; la contrapartida es que el color debe comprometerse en la etapa de hilado, en una cantidad fija, meses antes del pedido de la prenda.
Por eso un índice de color de trabajo es tan importante como un laboratorio. sin estructurar biblioteca de tarjetas de colores organizado por familia de colores permite al comprador hacer coincidir una muestra objetivo con un código de producción antes del muestreo, en lugar de enviar una muestra física de un lado a otro durante tres semanas. En la práctica, las familias de colores que presentan mayores volúmenes de repetición son las neutras, porque una discrepancia de tono en blanco, beige o gris aparece en la prenda terminada mucho más claramente que una discrepancia dentro de un estampado de temporada.
La trazabilidad completa el ciclo. Si llega una queja sobre el color con un código de paquete, la fábrica puede rastrear hasta el silo de astillas, la posición de hilado, la máquina texturizadora y el registro de prueba de ese lote. Sin un código de lote impreso en la caja, esa investigación termina en la puerta del almacén.
 Hilo de poliéster DTY serie azul ZB0118 350 Poliéster azul 350D DTY con 72F, texturizado de doble calor y tratamiento de alta presión para ropa deportiva, tapicería y usos industriales. Ver producto →
Los tejidos elásticos añaden un segundo circuito de control: el núcleo de elastano.
La calidad del hilo cubierto de aire depende del estiramiento del núcleo, la densidad de la envoltura y la relajación, y la prueba de aceptación es la recuperación del estiramiento después de una extensión repetida en lugar de una sola lectura de alargamiento. Una construcción con un núcleo de elastano de 20 a 70 deniers envuelto por un filamento de poliéster texturizado se comporta de manera diferente a un DTY simple de la misma densidad lineal.
El núcleo es la fuente de la mayor parte de la variación. Si la relación de tiro se mueve entre los carretes, la recuperación se mueve con él y la tela pierde forma después del primer lavado en lugar de después del trigésimo. La funda también importa: el nivel de entrelazado y la densidad de la envoltura deciden si el elastano permanece cubierto durante el tejido y si aparecen bucles en la aguja.
- La relación de extracción del núcleo se mantiene dentro de una banda estrecha para que la recuperación no se desvíe entre carretes de un orden.
- Densidad de envoltura y nivel de entrelazado medidos en el paquete, no evaluados a partir de una muestra manual
- Tiempo de relajación después del recubrimiento controlado, porque el hilo enrollado demasiado caliente sigue encogiéndose dentro del tejido terminado.
- Recuperación probada después de repetidos ciclos de extensión en lugar de una cifra de elongación.
Para la ropa deportiva sin costuras y las medias de compresión médica, el criterio de aceptación suele ser la recuperación después del ciclismo en lugar del porcentaje de estiramiento que figura en la etiqueta. Un hilo que se estira hasta el 180 por ciento pero regresa al 118 por ciento no es un hilo elástico; es un hilo que se estira una vez.
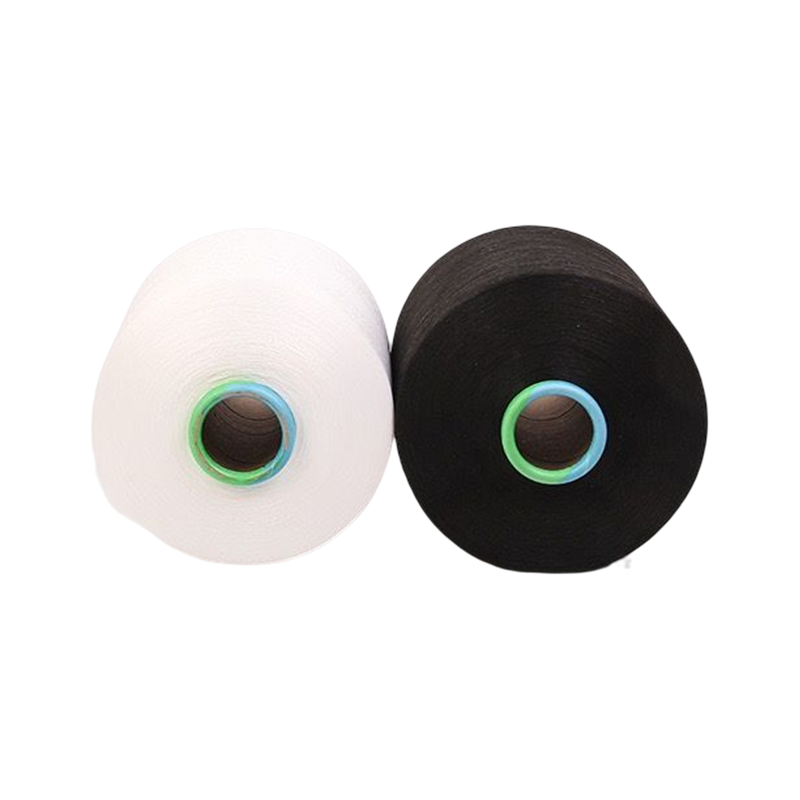
 Hilo de poliéster spandex cubierto de aire blanco/negro Núcleo de spandex cubierto de aire con cubierta de poliéster DTY en blanco/negro, que ofrece recuperación elástica, rendimiento sin torsión y cobertura suave para ropa deportiva y mezclilla elástica. Ver producto →
Pedir 50 toneladas a la vez: las cifras que hay que mantener
Los pedidos grandes se mantienen o disminuyen en función de tres números: capacidad anual, tiempo de entrega comprometido y acuerdo de muestra a granel. Zhejiang Hengke Textile Technology Co., Ltd. (Hengke Textile), con sede en Hangzhou, informa una capacidad anual superior a 300.000 toneladas y una ventana de entrega típica de 20 días después de la confirmación del pedido, respaldada por un laboratorio de pruebas interno y capacidad de almacenamiento para almacenamiento a granel.
La capacidad solo ayuda si las cortinas y deniers que necesitas ya están funcionando. Una línea de 300.000 toneladas que debe reprogramarse para un solo color de 3 toneladas es más lenta que una fábrica más pequeña que opera ese color continuamente. Cuando un comprador hace un pedido de 50 toneladas, la pregunta práctica es en cuántos lotes de producción se dividirá el pedido, porque la variación de la sombra ocurre en los límites del lote, no dentro de un lote.
Un acuerdo de suministro que respalda la coherencia en la práctica incluye cinco cláusulas, y redactarlas antes del pedido no cuesta nada:
- El denier y el recuento de filamentos se indican como tolerancia nominal más, con el método de prueba denominado (ISO 2060 para densidad lineal, ISO 2062 para tracción).
- Bandas CV para densidad lineal, tenacidad, alargamiento y contracción, cotizadas por lote en lugar de por muestra.
- Tolerancia de color expresada como Delta E bajo un iluminante determinado, con el límite indicado numéricamente.
- Un plan de muestreo que indica cuántos paquetes por contenedor volverá a probar el comprador y bajo qué condiciones.
- Una cláusula de continuidad de lote: si un pedido se divide en lotes, la fábrica suministra el lote dividido y conserva muestras de cada uno.
La no coherencia es un resultado del departamento de calidad. Es una decisión de compra que ya se ha tomado en el momento en que se escribe la banda de tolerancia en la confirmación del pedido, porque la fábrica mantendrá cualquier banda a la que se comprometa el comprador y nada más estricto.
Nota práctica sobre adquisiciones: la forma más rápida de verificar a un proveedor es solicitar datos de prueba de liberación de un lote enviado, no de una muestra de laboratorio. Pregunte por los valores brutos por paquete y el promedio del lote. Un proveedor que tenga una banda real puede producir ese disco en un día; un proveedor que sólo tiene una tarjeta de muestra no puede producirla en absoluto.
Preguntas que hacen los compradores antes de escalar un pedido de hilo
¿Qué nivel de CV debe especificar un pedido DTY al por mayor?
Comience desde su propia capacidad de proceso y escriba la banda al revés. Para la mayoría de los programas de tejido circular, un punto de partida comercial viable es una densidad lineal CV igual o inferior al 2,0 por ciento, una tenacidad de rotura CV igual o inferior al 6,0 por ciento y un color Delta E igual o inferior a 1,0 según D65. Las cifras exactas deben citarse por denier de los propios registros de pruebas de lanzamiento de la fábrica, porque un hilo 75D/72F y un hilo 300D/96F no tienen el mismo CV. Un proveedor que no muestra datos a nivel de lote para el denier específico que está comprando no lo ha probado en ese denier.
¿Cuántos paquetes se deben probar para demostrar la coherencia?
Muestre en el límite del lote, no en el medio. Un plan práctico prueba de seis a diez paquetes por contenedor, extraídos del inicio, la mitad y el final de la serie de producción, condiciones según ISO 139 (20 /- 2 grados C, 65 /- 4 por ciento de humedad relativa) durante al menos cuatro horas antes de probar según ISO 2060 e ISO 2062. Los valores del primer y último paquete del mismo lote son el par más informativo: si coinciden dentro de la banda CV especificada, la serie fue estable.
¿Se puede mantener un plazo de entrega de 20 días para un pedido de 100 toneladas?
Puede ser así cuando las cortinas y los deniers ya están en producción rutinaria, porque la limitación es la programación más que la velocidad de la máquina. Una operación que supere las 300.000 toneladas de capacidad anual de filamentos y tenga existencias en su propio almacén puede enviar un pedido repetido en aproximadamente 20 días después de la confirmación. La ventana se amplía cuando hay que combinar un color desde cero o cuando un pedido debe dividirse en más de tres lotes de producción, ya que cada nuevo lote necesita su propia prueba de liberación antes de empaquetarse.
¿Es más consistente el hilo teñido o el teñido en piezas para programas grandes?
El hilo de filamento tratado tiene un volumen más consistente porque el pigmento ingresa antes de la extrusión y el tono se fija en la etapa del polímero en lugar de un baño de tinte. La contrapartida es el compromiso: el color debe elegirse con antelación y comprarse en cantidades definidas, generalmente por lote, y no es económico volver a teñir un tono que no te gusta. El tratamiento en piezas permite cambios posteriores, pero introduzca una variable por baño, y un baño que se desvíe por Delta E 1.5 no se detectará hasta que el rollo llegue a la inspección.
Cualquiera que sea la ruta que elijas, fija el plan de muestreo, el iluminante y el límite Delta E en la orden de compra. Esas tres líneas determinan más el rendimiento final del tejido que el precio por kilogramo.
Para los compradores que quieran comprobar la disponibilidad de colores antes de abrir una discusión técnica, las familias de colores en la Puntos de control de calidad para poliéster DTY. revise la secuencia de prueba que se encuentra detrás de cada lanzamiento de lote.